

Novità del settore
 Casa / Notizia / Novità del settore / MIL-STD-883 Metodo 1014: Spiegazione del test di tenuta fine e grossolana per parti RF sigillate
MIL-STD-883 Metodo 1014: Spiegazione del test di tenuta fine e grossolana per parti RF sigillate
 2026.11.11
 Novità del settore
Un modulo sigillato ritorna dal centro di test con una lettura dell'elio di 8 × 10⁻⁸ atm·cc/s e una riga di documenti: "test di tenuta secondo MIL-STD-883 Metodo 1014". L'ingegneria vuole un verdetto, la qualità vuole una firma ed entrambi fissano uno standard che si rifiuta di distribuire un solo numero.
Innanzitutto la risposta pratica: il Metodo 1014 spiega come eseguire un test di tenuta, non ciò che la tua parte deve sopravvivere. Il limite di scarto deriva dal disegno del dispositivo, dalle specifiche del dispositivo o dai limiti basati sul volume all'interno del metodo stesso e si sposta con il volume della cavità interna della confezione. Se sbagli questa distinzione, o scarterai un buon hardware o invierai un leaker con un rapporto di test dall'aspetto pulito.
Cosa copre il Metodo 1014 e cosa ti lascia
MIL-STD-883 è il documento del metodo di prova per i dispositivi microelettronici e il metodo 1014 è il test di tenuta. Ha due metà che si sovrappongono a malapena. Il test di tenuta fine utilizza un gas tracciante, normalmente elio, per individuare perdite nell'ordine di circa 1 × 10⁻⁹ fino a 1 × 10⁻⁵ atm·cc/s. Il test di perdita globale rileva tutto ciò che è al di sopra di circa 1 × 10⁻⁵ atm·cc/s, dove la perdita è abbastanza grande da essere mostrata come un flusso di bolle o da essere registrata come aumento di peso del penetrante.
Il test di tenuta fine viene quindi suddiviso in condizioni fisse e flessibili. Una condizione fissa applica la stessa pressione della bomba e lo stesso tempo di permanenza a ogni parte, il che è ragionevole per le cavità piccole e fuorviante per quelle grandi. La condizione flessibile consente al laboratorio di calcolare la pressione e la pausa dal volume interno della confezione, in modo che una lettura misurata possa essere riconvertita in un tasso di perdita reale.
| Condizione | Tecnica | Quando viene utilizzato |
|---|---|---|
| A1 | Perdita fine di elio, parametri fissi | Piccole cavità in cui rimangono valide una pressione e una permanenza fissa della bomba |
| A2 | Perdita fine di elio, parametri flessibili | Cavità più grandi; la pressione della bomba e il tempo di immersione vengono calcolati dal volume interno |
| A3/A4 | Perdita fine di perfluorocarburo | Casi in cui l'esposizione all'elio non è praticabile; conferma il lettering rispetto alla tua revisione |
| B1 | Perdita evidente, bolla di perfluorocarburo | Flusso di bolle visibile che fuoriesce da una parte immersa |
| B2 | Perdita evidente, aumento di peso penetrante | Perdite grossolane rilevate mediante pesatura del penetrante raccolto dalla confezione |
Ognuna di queste condizioni è una tecnica, non un limite. Il limite è una decisione separata, ed è quello che decide se la tua lettura di 8 × 10⁻⁸ è un passaggio o un ticket di rielaborazione.
Spettro del tasso di perdita: quale test rileva quale perdita
10⁻⁹ 10⁻⁸ 10⁻⁷ 10⁻⁶ 10⁻⁵ 10⁻⁴ 10⁻³
Finestre di rilevazione indicative in atm·cc/s; la sensibilità reale dipende dal volume della cavità, dalla condizione scelta e dalla calibrazione dello strumento.
Perdita fine prima della perdita grossolana: la sequenza non è facoltativa
Il metodo 1014 prevede che il test di tenuta fine venga eseguito prima del test di tenuta generale e il motivo è fisico. Il fluorocarburo utilizzato per il test delle bolle è pesante, bagna le superfici e può rimanere all'interno di un foro stenopeico abbastanza a lungo da nasconderlo allo spettrometro di massa. Esegui i test nell'ordine sbagliato e un leaker può tornare con un'aria corrotta.
Il test dell’elio stesso è un processo in due fasi. La parte è pressurizzata nell'elio in modo che il tracciante venga forzato in qualsiasi perdita, quindi spostato in uno spettrometro di massa che misura l'elio che fuoriesce. Ciò che vede il rilevatore non è il vero tasso di perdita. Si tratta di una velocità misurata che dipende dalla quantità di elio inserita, per quanto tempo la parte è rimasta prima di essere letta e dalla velocità con cui il gas fuoriesce dalla cavità.
Il volume della cavità è la variabile che sorprende le persone. Una cavità grande assorbe più elio, il che aumenta la velocità misurata, mentre una cavità piccola fornisce un segnale più debole e necessita di una soglia più stretta per essere significativa. Questo è il motivo per cui un singolo tasso di perdita globale citato in un'e-mail vale molto poco.
Schema: la linea di scarto aumenta con il volume della cavità
Solo andamento schematico, non valori misurati. Prendere i limiti effettivi dalla tabella dell'attuale revisione del Metodo 1014 e dal disegno del dispositivo.
Due parti con perdite identiche possono quindi produrre letture diverse e due parti con perdite diverse possono produrre la stessa lettura. La condizione flessibile esiste proprio per eliminare questa ambiguità dai dati.
Dove il test di tenuta incontra l'hardware RF
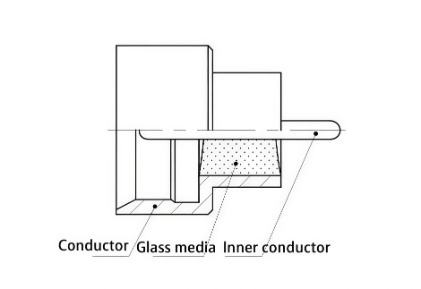
Nell'hardware RF la barriera ermetica è raramente un coperchio in ceramica. Più spesso si tratta di un sigillo vetro-metallo: un cordone di vetro fuso in un alloggiamento metallico con un perno centrale che lo attraversa, o un corpo del connettore sigillato costruito attorno a un isolante di vetro che trasporta il conduttore attraverso la parete senza perdere l'integrità della pressione.
Quelle parti falliscono in luoghi prevedibili. L'interfaccia vetro-metallo viene prima di tutto, poiché il legame è meccanico e chimico allo stesso tempo e qualsiasi vuoto, bolla o bagnatura incompleta diventa un percorso di perdita. La porosità della placcatura è la seconda: un poro che raggiunge il metallo di base crea una lenta perdita che un test delle bolle non sarà mai in grado di rilevare. Il terzo è il giunto stesso, dove una saldatura o un raccordo di saldatura incompleto lascia uno spazio che si apre ulteriormente sotto il ciclo termico.
Vista isometrica: dove perde un passante sigillato
Sezione trasversale schematica di un passante sigillato: il cordone di vetro e il giunto del coperchio sono i due percorsi abituali di perdita.
Il volume della cavità all'interno di un passante coassiale è piccolo, spesso una frazione di centimetro cubo, quindi il limite di perdita fine applicabile si trova all'estremità ristretta dell'intervallo. Un vuoto che sarebbe estetico in un pacchetto ibrido di grandi dimensioni può spingere il corpo di un connettore piccolo fuori dalle specifiche.
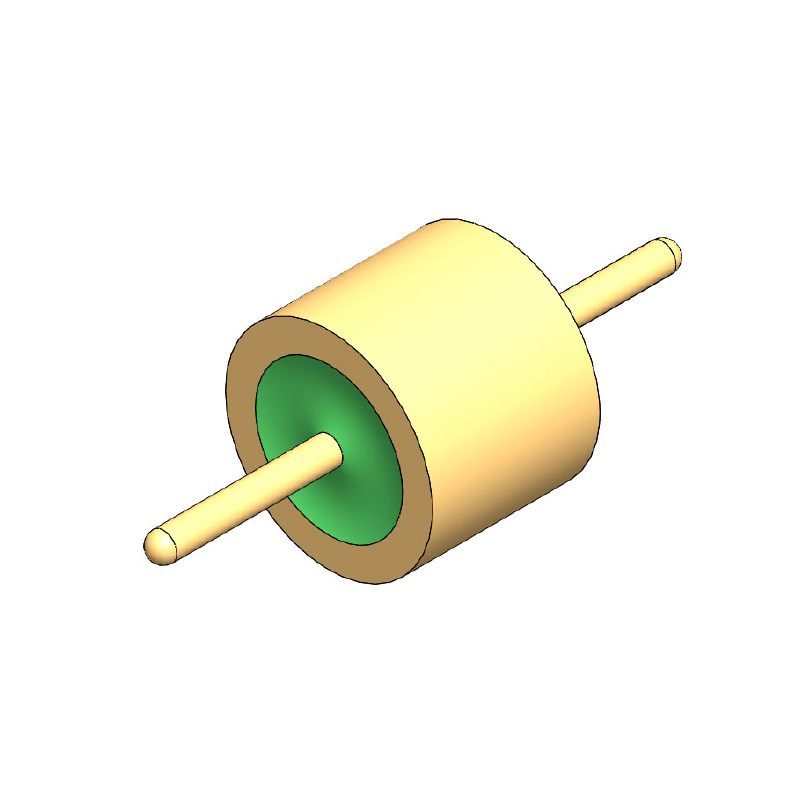
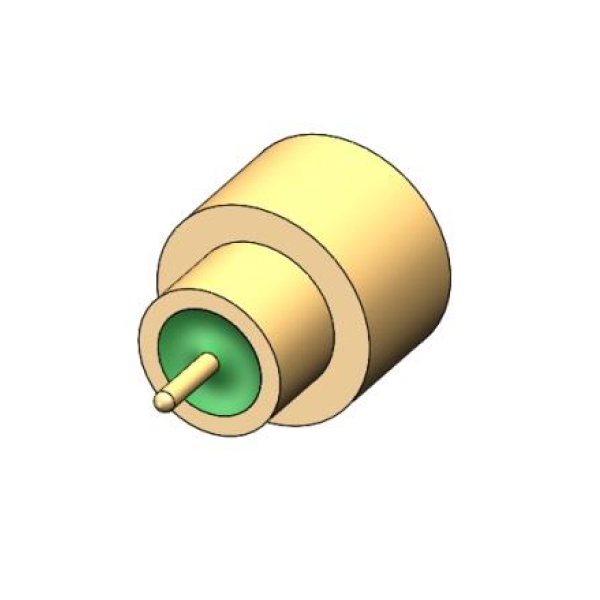
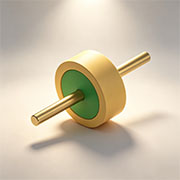 Isolante in vetro RF per passanti ermetici Isolante RF da 50 Ω in vetro sinterizzato per passanti ermetici compatti, rilevante laddove il volume ridotto della cavità rende i limiti di perdita particolarmente stretti. Visualizza il prodotto →
Esecuzione del test senza bruciare una settimana
La maggior parte dei ritardi nei test di tenuta derivano dalla preparazione piuttosto che dallo strumento. Alcune abitudini mantengono intatto il programma:
- Cuocere le parti asciutte prima del bombardamento. L'umidità all'interno della cavità compete con l'elio e produce letture che variano tra un'analisi e l'altra.
- Controllare lo sfondo dell'elio ambientale prima di ogni lotto. Una sostituzione del cilindro o un raccordo che perde nelle vicinanze solleverà la linea di base e trasformerà le parti buone in guasti.
- Mantenere il tempo di trasferimento dalla bomba al rilevatore breve e identico per ogni campione. La conversione del metodo 1014 presuppone un periodo di attesa noto; una lunga pausa caffè lo invalida.
- Verificare lo spettrometro di massa rispetto a una perdita di elio calibrata di valore noto all'inizio e alla fine del turno.
- Maneggiare le parti con guanti puliti e pinzette imbottite. Un graffio su una perla di vetro è un nuovo percorso di perdita che non esisteva quando la parte è stata costruita.
- Registrare la lettera di condizione, la pressione della bomba, la permanenza, il tempo di attesa e l'ID dello strumento sulla scheda tecnica, non solo la lettura finale.
Quest’ultimo punto conta più di quanto sembri. Quando un cliente contesta un guasto due anni dopo, la lettera di condizione e il tempo di permanenza sono solitamente l'unica prova che dimostra se il test e le specifiche concordano effettivamente tra loro.
Cosa mettere sul disegno prima di ordinare
Il rischio di acquisto di parti ermetiche è quasi sempre un rischio legato alle specifiche. Il fornitore costruisce in base al disegno, l'istituto di prova esegue i test in base all'ordine di acquisto e, se questi due documenti non sono d'accordo, l'argomento arriva nella tua casella di posta. Scrivere quanto segue nel disegno e nell'ordine:
- Il metodo e la condizione, ad esempio "test di tenuta conforme a MIL-STD-883 Metodo 1014, condizione A2".
- Il limite di scarto in atm·cc/s, insieme al volume della cavità da cui è stato derivato.
- La sequenza del test, perdita fine prima della perdita grossolana, più la dimensione del campione e se si tratta di lotto per lotto o solo di qualificazione.
- Qualsiasi esclusione, come le parti che non possono essere esposte al fluorocarburo a causa di un rivestimento interno o di un materiale assorbito.
- Se il certificato deve includere letture grezze, dati di calibrazione e livello di fondo dello strumento.
Laddove l'interfaccia sigillata è un giunto RF ad accoppiamento cieco anziché un coperchio piatto, la guarnizione deve sopravvivere ai cicli di accoppiamento oltre al differenziale di pressione. Questo è un problema di progettazione diverso dalla sigillatura del coperchio e rientra nella conversazione sulle specifiche prima che la prima parte venga lavorata.
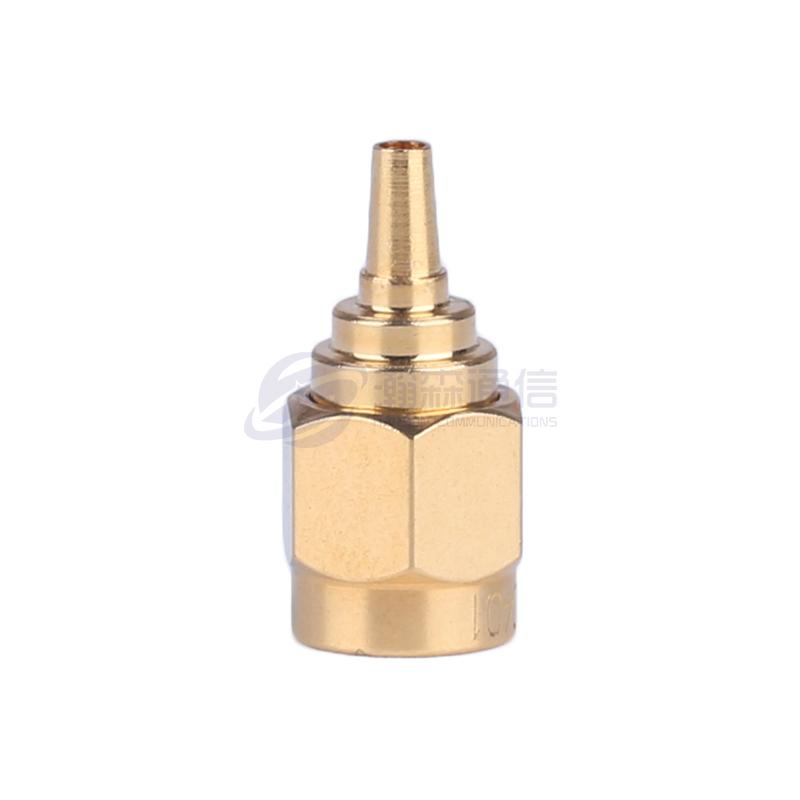
 Connettore RF SMP-J sigillato ermeticamente Guarnizione vetro-metalloed SMP-J connector for panel or tube-shell mounting, suited to blind-mate RF joints where sealing and repeated mating cycles both matter. Visualizza il prodotto →
Modalità di fallimento e cosa significano solitamente
Un test di tenuta fallito è un sintomo, non una diagnosi. La tabella seguente mappa le firme comuni al primo posto in cui vale la pena cercare.
| Firma | Probabile causa | Primo controllo |
|---|---|---|
| La perdita fine fallisce, la perdita grossolana passa | Foro stenopeico nella saldatura del coperchio, vuoto nell'interfaccia vetro-metallo, porosità della placcatura | Sezione trasversale della guarnizione e spessore della placcatura |
| La perdita grossolana fallisce completamente | Cordone di vetro incrinato, raccordo di saldatura incompleto, danni da manipolazione | Profilo di riflusso e registrazioni di ispezione |
| Passa durante la compilazione, fallisce dopo il ciclo di temperatura | Disadattamento di espansione che sollecita il cordone di vetro o il giunto | Accoppiamento dei materiali e geometria delle perle |
| Le letture differiscono tra i laboratori | Sfondo di elio ambientale, ritardo di trasferimento, lettera di condizione diversa | Controllo calibrato delle perdite e confronto dei metodi |
Domande frequenti
Qual è la differenza tra un test di tenuta fine e un test di tenuta grossolano?
Il test di tenuta fine utilizza l'elio per individuare perdite tra circa 10⁻⁹ e 10⁻⁵ atm·cc/s. Il test di tenuta globale rileva qualsiasi oggetto più grande, utilizzando l'emissione di bolle o l'aumento di peso del penetrante. Una parte ha bisogno di entrambi, perché ciascuno è cieco rispetto alla portata dell'altro.
Quale tasso di perdita richiede effettivamente il metodo MIL-STD-883 1014?
Non esiste un'unica cifra. Il limite di scarto si ricava dal volume della cavità interna della confezione ed è confermato dal disegno del dispositivo. Richiedi il limite e la lettera condizionale insieme, mai il limite da solo.
Perché il mio componente ha superato il test di tenuta e continua a presentare perdite sul campo?
Un test dell'elio è un'istantanea di un momento. Il riflusso, la forza di accoppiamento, le vibrazioni e i cicli termici possono aprire una tenuta che era solida durante il test. Anche l'elio di fondo o un lungo ritardo nel trasferimento possono nascondere una vera perdita durante il test stesso.
Quanto tempo richiede un test di tenuta dell'elio?
Giorni di budget anziché minuti. Il ciclo comprende una cottura a secco, un'immersione in elio pressurizzato, un'attesa controllata e la lettura dello spettrometro di massa. Condizioni flessibili per cavità più grandi estendono ulteriormente l'immersione.
Il Metodo 1014 si applica ai connettori RF e ai cavi assemblati?
Il metodo è scritto per dispositivi e pacchetti microelettronici. Le specifiche dettagliate del connettore spesso richiedono un proprio test di tenuta, quindi il documento normativo dovrebbe essere dichiarato esplicitamente. Un modulo connettorizzato sigillato è comunemente qualificato secondo il Metodo 1014.
Cosa causa più spesso una grave perdita?
Una saldatura o un raccordo di saldatura incompleto, un cordone di vetro incrinato o danni riscontrati durante la movimentazione e la rimozione dei pannelli. Le perdite evidenti sono raramente impercettibili e solitamente visibili sotto ingrandimento una volta che si sa dove guardare.
Cerchi opportunità di business?
Richiedi una chiamata oggi
-

+86-15715730755
-

-

No. 1, Longcao Road, zona industriale del resort turistico del lago Dongqian, distretto di Yinzhou, città di Ningbo, Zhejiang, Cina.
Prodotti
Message
Copyright © Ningbo Hanson Communication Technology Co., Ltd.
